
Типы гранита и их ключевые свойства
Минералогический состав, цвет и структура зерна
Гранит представляет собой магматическую породу, состоящую преимущественно из кварца, полевого шпата и минералов слюдистого ряда. Соотношение этих фаз определяет цвет и фактуру: повышенное содержание полевого шпата даёт светлые оттенки, доминирование биотита или амфиболов — тёмные прожилки. Структура зерна варьируется от мелкозернистой до крупнозернистой; крупнозернистые породы легче поддаются текстурной обработке, мелкозернистые — дают более чёткую полировку. (Ссылка не вставлена по техническим требованиям.)
Физические параметры: плотность, пористость, прочность
Классические численные параметры для гранита: плотность 2,63–2,75 г/см3, твёрдость по шкале Мооса 6–7, прочность при сжатии в типичных образцах 130–250 МПа. Пористость у гранитов обычно значительно ниже, чем у карбонатных пород, и часто составляет доли процента; водопоглощение менее 1% повышает устойчивость к циклам замерзания-размораживания. Коэффициент линейного теплового расширения порядка 7–9·10−6 /°C влияет на поведение крупных плит при перепадах температуры.
Технологический цикл изготовления памятника
Отбор и распиловка блока: методы и ограничения
Выбор блока начинается с оценки однородности и отсутствия трещин. Для расфасовки блоков применяются канатные распиловочные и дисковые установки; алмазные диски обеспечивают чистый рез и точность геометрии. Гидроабразивная резка используется при сложных контурах и сохранении текстуры, рабочее давление в установках может доходить до 3000–4000 бар. Ограничения при распиловке связаны с массой блока: объём 1 м3 гранита даёт массу около 2700 кг, что накладывает ограничения на подъёмное оборудование и транспорт. Готовые элементы применяются при изготовлении памятников; информацию и варианты заказа можно получить у поставщика памятники южно сахалинск купить.
Формовка, шлифовка и обработка кромок
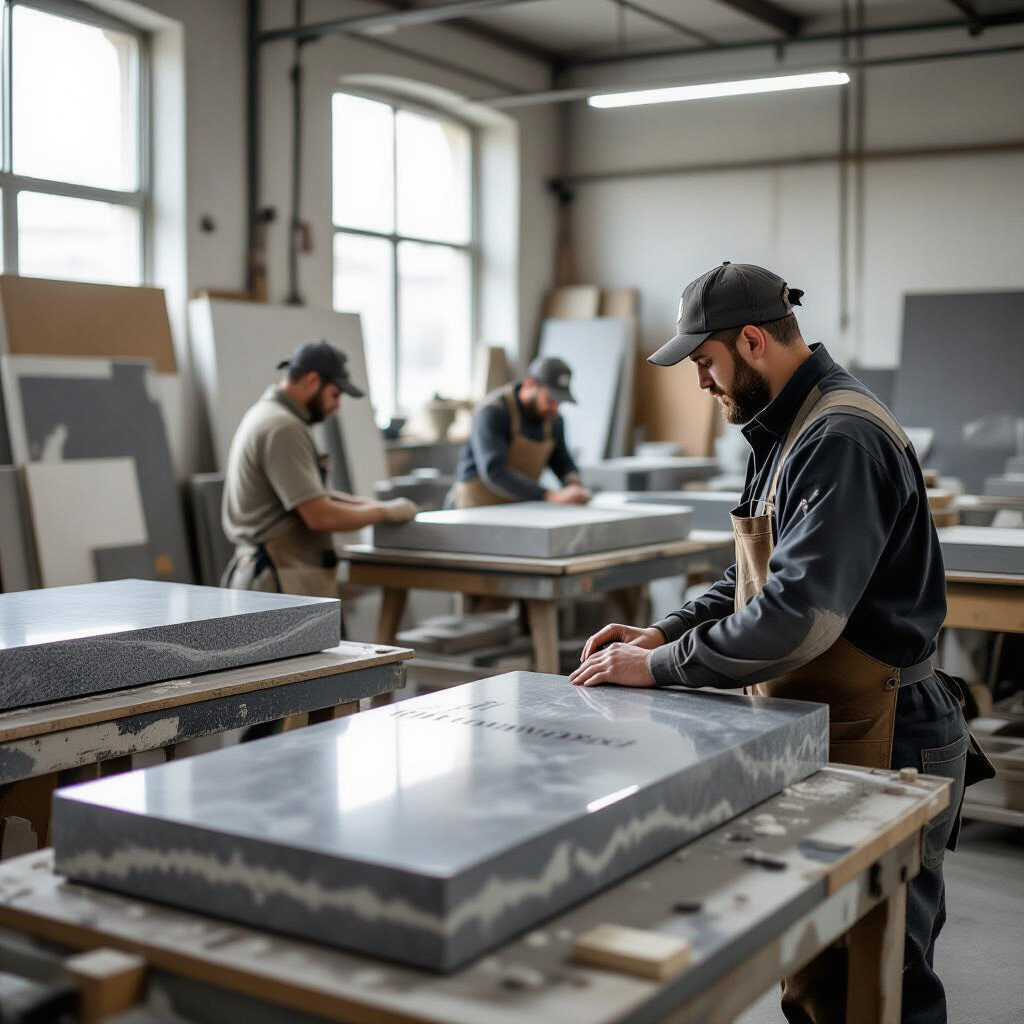
Формовка осуществляется фрезерованием и шлифовальными головками с алмазными сегментами; переходы от грубой к финишной обработке выполняются ступенями абразивной зернистости — от 50 до 3000 грит при полировке. Обработка кромок включает радиусную фрезеровку, подрезы под монтажные пазы и слесарную подгонку стыков. Точность форморазмеров при применении станков с числовым программным управлением обычно укладывается в допуски ±0,5–2 мм в зависимости от операции.
Отделка поверхности и виды гравировки
Полировка, матирование, браширование и термообработка
Полировка увеличивает отражающую способность поверхности, создавая зеркальный блеск; достигается последовательным применением алмазных кругов до зернистости порядка 3000. Матирование и сатинирование получают шлифованием более крупными абразивами или химической обработкой для снижения блеска и улучшения контраста гравировки. Браширование снимает мягкие зерна и подчёркивает фактуру, термообработка (фламбирование) создаёт шершавую поверхность за счёт резкого нагрева и охлаждения; такие методы влияют на водопоглощение и сопротивление скольжению.
Пескоструйная, ЧПУ- и ручная гравировка; заполнение надписей
Пескоструйная гравировка формирует матовую фактуру и обеспечивает заданную глубину буквы при контроле давления и времени обработки. ЧПУ-гравировка даёт повторяемость и возможность сложных изображений с контролируемой глубиной, ручная — применяется для реставрации или художественных работ. Типичные глубины для читаемых надписей — 3–10 мм. Заполнение производится устойчивыми к УФ-излучению компаундами или минеральными смесями с последующей шлифовкой, что улучшает читаемость и долговечность надписи.
Инструменты, оборудование и методы контроля качества
Станки с ЧПУ, алмазные диски и гидроабразивная резка
Станки с ЧПУ сокращают время изготовления и повышают повторяемость элементов; точность позиционирования современных станков достигает 0,1–0,5 мм. Алмазные диски и канатные пилы обеспечивают чистоту реза и минимальную подрезку кромки. Гидроабразивная резка с добавлением абразива используется для деталей сложной формы при минимальном термическом влиянии на структуру материала.
Контроль допусков, проверка целостности и дефектоскопия
Контроль геометрии и допусков выполняется средствами измерительной техники: линейки, лазерные уровни и контактные измерители. Для выявления скрытых трещин применяется ультразвуковая дефектоскопия и визуальная инспекция с подсветкой текстуры; наличие внутренней трещиноватости снижает несущую способность и является фактором риска при транспортировке и установке.
Монтаж, эксплуатация и уход за памятниками
Требования к фундаменту и крепёжным элементам
Из-за плотности порядка 2,7 т/м3 и значительной массы плиты проект фундамента рассчитывается с учётом нагрузки и эксплуатационных условий; чрезмерный вес требует усиленного фундамента и дренажа. Соединения выполняются анкерными стержнями из нержавеющей стали или химическими анкерами, герметизация стыков эластичными герметиками предотвращает задержку воды. Крепёжные элементы подбираются по нагрузке с учётом ветровых и сейсмических воздействий.
Очистка, герметизация пор и восстановление повреждений
Для регулярной очистки рекомендуются нейтральные моющие средства; агрессивные кислоты и щелочи способствуют разрушению связующей матрицы. Герметизация пор акриловыми или силиконовыми пропитками снижает впитывание воды и загрязнений. Локальный ремонт сколов и трещин выполняется эпоксидными или полиэфирными составами с последующей шлифовкой и полировкой, при значительных повреждениях возможна замена элемента.