
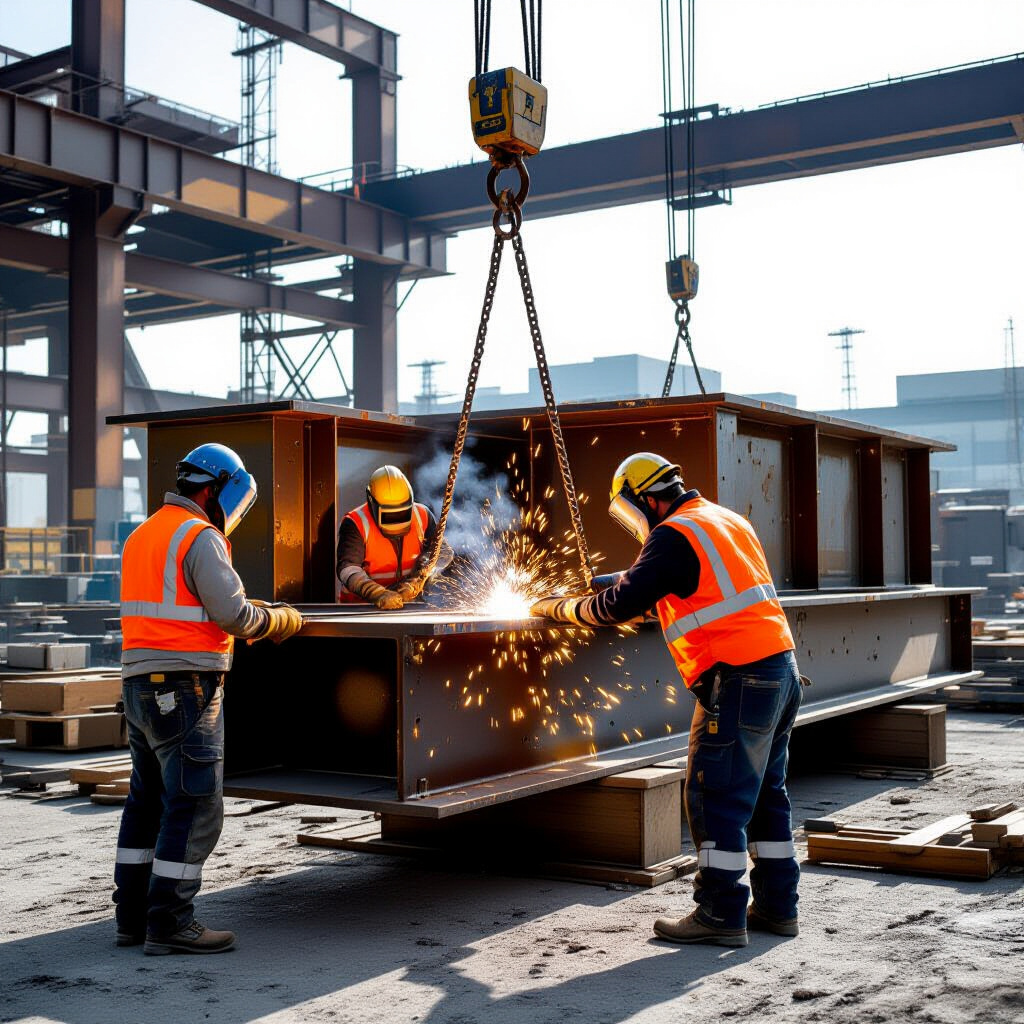
Типы и назначение металлоконструкций
Металлоконструкции включают каркасы, фермы, опоры, рамы и панели для промышленных, мостовых и строительных применений. Проектная документация определяет геометрию, нагрузки и последовательность сборки; ссылки на нормативы обычно указывают на EN 1993 (Eurocode 3) и EN 1090 для исполнения и контроля. Выбор типа конструкции задаётся схемой расчёта нагрузок, габаритами, массой и допусками, а также требуемыми узлами и соединениями. Одно из направлений — производство металлических конструкций.
Классификация по конструктивным схемам и нагрузкам
Конструкции классифицируются по несущей схеме: пространственные рамы, плоские фермы, балки и колонны. Распределение статических и динамических нагрузок включает постоянную массу, временные эксплуатационные и ветровую/сейсмическую составляющие. Для расчётов применяются предельные состояния по EN 1993-1-1; характерная прочность стали S235J0 — предел текучести 235 МПа, S355J2 — 355 МПа.
Типовые узлы, соединения и сценарии применения
Типовые узлы — фланцевые соединения, сварные стыки по кромке, болтовые стыки классов 8.8/10.9. Болтовые соединения проектируются с учётом класса натяга и передачи срезающих моментов; сварные узлы требуют выбора типа шва (угловой, стыковой, сварка встык) и соответствующих размеров катета. Сценарии применения зависят от требований к жёсткости, необходимости контактной коррозионной защиты и условий монтажа.
Проектирование: от технического задания до рабочих чертежей
Проектная документация содержит ТЗ, расчёты нагрузок, сборочные чертежи, деталировку и паспорта. Документы определяют очередность операций на заводе и монтаже и служат основой для контроля качества.
Расчёт нагрузок, прочности и предельных состояний
Расчёты включают проверку предельных состояний устойчивости и прочности, расчёт изгибающих моментов и сдвига, проверку местных напряжений в узлах. Для проверки допускаемых деформаций применяются критерии жёсткости и предельных прогибов; нормативные требования формулируются в EN 1993 и зависят от типа сооружения и эксплуатационных условий.
Сбор схемы сборки, спецификации и паспортных данных
Рабочие чертежи включают схемы сборки с маркировкой деталей, спецификации материалов, сварочные карты и паспортные данные с указанием массы, центров тяжести и требуемых допусков. Спецификация должна содержать марки стали, размеры листов и труб, а также требования к покрытию и упаковке.
Выбор материалов и их свойства
Выбор материала влияет на свариваемость, массу и коррозионную стойкость конструкции; в проекте указываются марка стали, толщина и тепловая чувствительность.
Стали, механические характеристики и свариваемость
Наиболее распространены конструкционные стали S235 и S355; их пределы текучести 235 и 355 МПа соответственно. Свариваемость зависит от углеродного эквивалента (CEIIW = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15); при CE > 0,45 требуются меры по предварительному нагреву и контролю охлаждения. Толщины листов на заводе обычно варьируют от 3 до 60 мм, при больших толщинах применяются автоматические или САW-процессы.
Критерии выбора материалов в зависимости от условий эксплуатации
Критерии включают коррозионную агрессивность среды, требуемый ресурс и температуру эксплуатации. Для наружных конструкций учитывается возможность горячего цинкования (типичное покрытие 60–140 мкм) или многослойных лакокрасочных систем с суммарной сухой толщиной 80–250 мкм и испытаниями в камере солёного тумана (ISO 9227).
Технология изготовления металлоконструкций
Технология включает раскрой, механическую обработку, сборку и сварку; заводская подготовка снижает объёмы монтажных работ на объекте.
Раскрой, гибка, сверление и подготовка деталей
Раскрой выполняется плазмой, лазером или газовой резкой с последующей механической обработкой кромок; гибка осуществляется на прессах с учётом радиуса гиба и остаточных напряжений. Сверление и торцевание выполняются по позиционной разметке с допусками, указанными в чертежах.
Сборка, прихватки и контроль геометрии перед сваркой
Сборка включает установку опорных приспособлений, выверку по шаблонам и прихватку в контрольных точках. Геометрия проверяется измерительными приборами; несоответствия фиксируются и корректируются до выполнения окончательной сварки.
Сварка: методы, режимы и подготовка швов
Метод сварки задаёт режимы термической обработки и вероятность дефектов; выбор зависит от толщины, доступа и требуемого качества шва.
Сравнение основных методов сварки и области их применения
Ручная дуговая сварка (MMA) применяется для ремонта и при плохом доступе. MIG/MAG (GMAW) эффективен для средних толщин и массового производства; TIG (GTAW) используется для тонколистовых и коррозионностойких сталей. Подсплавная дуговая сварка (SAW) применяется для длинных швов в толстолистовых сборках и обеспечивает высокую производительность и стабильность шва.
Предварительный нагрев, порядок швов и минимизация деформаций
Предварительный нагрев зависит от углеродного эквивалента и толщины: для S355 с толщиной свыше 20 мм может требоваться подогрев 50–150 °C. Последовательность швов и чередование прихваток минимизируют искажения; расчёт усилий стягивания и термического цикла позволяет уменьшить остаточные напряжения.
Контроль качества и методы испытаний
Контроль качества фиксирует несоответствия и служит основанием для доработки; он включает визуальный, измерительный и неразрушающий контроль.
Визуальный и измерительный контроль геометрии
Визуальный контроль осуществляется по ISO 17637/ISO 5817; измерения геометрии — рулетками, теодолитами и 3D-сканерами. Точность позиционирования и допуски соответствуют классу выполнения, указанному в проектной документации (например, EN 1090-2: EXC1–EXC4).
Неразрушающие методы и приемо-сдаточные испытания
Применяются ультразвуковой (УЗИ), рентгено- (RT), магнитопорошковый (MT) и капиллярный (PT) методы. Испытания на нагрузку и приемо-сдаточные испытания фиксируют соответствие проектным расчётам; все несоответствия оформляются актами и требующимися корректировками.
Монтаж и подъёмные работы
Подъёмные операции требуют расчёта строповки и выбора грузоподъёмного оборудования, исходя из массы и центра тяжести элементов.
Разработка плана монтажа и последовательность установки элементов
План монтажа содержит этапы установки, временные крепления и последовательность сборки узлов. Для крупногабаритных модулей предусматривается укрупнённая заводская сборка для уменьшения трудоёмкости на объекте.
Строповочные схемы, выбор оборудования и требования к площадке
Расчёт усилий в стропах учитывает угол наклона: при двухветвевой строповке с симметричным углом α сила в каждом стропе T = W / (2·sin α). Выбор талей и кранов делается с учетом запасов прочности, а площадка должна иметь ровное основание и подготовленные точки крепления.
Покрытия, антикоррозионная защита и подготовка поверхности
Антикоррозионная защита продлевает срок службы конструкции; выбор метода зависит от условий эксплуатации и требуемого ресурса.
Технологии подготовки поверхности и типы покрытий
Подготовка включает обезжиривание и пескоструйную очистку до профиля Sa 2½ (по ISO 8501-1). Покрытия: горячее цинкование, промышленные грунт-эмали и двухкомпонентные полиуретановые системы; толщины покрытий и режимы сушки указываются в технических условиях.
Контроль толщины и адгезии покрытий
Контроль толщины по прибору (F/N метр) и адгезии методом среза или растирания; результаты оформляются протоколами с указанием температур и влажности при нанесении.
Логистика, хранение и подготовка к монтажу
Логистика поставок влияет на последовательность монтажа и сроки выполнения работ; упаковка и защита снижают риск повреждений при транспортировке.
Транспортировка крупных сборок и упаковочные требования
Крупные сборки транспортируются с фиксацией центра тяжести и защитой кромок; для длинных элементов применяются специальные опоры с распределением усилия. Упаковка должна предотвращать контакт с влагой и механические повреждения.
Организация хранения и защита материала на площадке
Хранение предусматривает укладку на подкладки, укрытие и периодическую проверку состояния антикоррозионной защиты. Последовательность поставок планируется по монтажным позициям.
Риски, безопасность и эксплуатация
Идентификация рисков и соблюдение мер безопасности снижают вероятность травм и деформаций; требования охватывают пожарную и электрическую безопасность и СИЗ.
Основные риски при изготовлении и монтаже и способы их снижения
Риски включают неправильно рассчитанную строповку, перегрев при сварке и коррозионное повреждение при хранении. Меры снижения: контроль квалификации сварщиков (ISO 9606), проверка расчётов строповки, применение термообработок и средств защиты от влаги.
План технического обслуживания и проверки в эксплуатации
План включает периодические осмотры швов, проверку антикоррозионного покрытия и контроль деформаций. Регламент обслуживания фиксируется в паспорте изделия с указанием интервалов осмотров и критериев допустимого износа.