
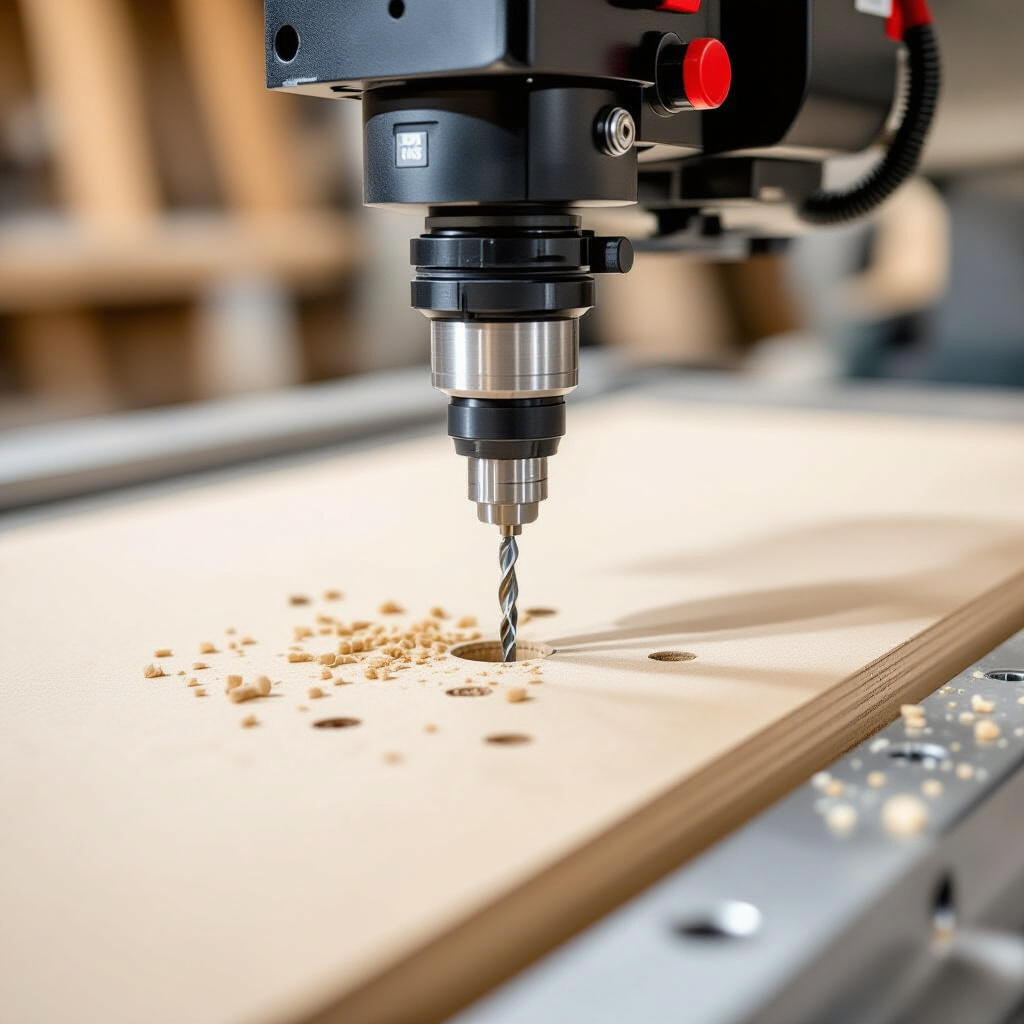
Назначение и область применения сверлильно-присадочных станков
Сверлильно-присадочный станок предназначен для формирования отверстий заданного диаметра и глубины в панелях ЛДСП, МДФ и массивной древесине, необходимых для последующего соединения крепёжными элементами: конфирматами, шкантами, винтами и чашками петель. Влияние параметров станка на итоговую геометрию крепёжного узла определяется типом головки, системой позиционирования и зажимным устройством. Дополнительную информацию по типовым рабочим шаблонам можно найти по технической документации и в каталоге, где можно сверлильно присадочный станок купить.
Типовые операции при изготовлении мебели
Основные операции включают одиночное сверление под шканты и винты, пакетное сверление для серийных боковин и корпусов, сверление чашек для евровинтов и петлей (стандартная чашка для накладной петли — диаметр 35 мм, глубина 12–13 мм) и расточку посадочных гнёзд. Пакетное сверление повышает производительность при условии надёжной фиксации слоёв и контроля биения инструмента. Оператор фиксирует панель в зажимах перед сверлением; при пакетной обработке требуется настройка силы зажима, чтобы избежать смещения слоёв.
Особенности обработки ЛДСП, МДФ и древесины
ЛДСП и МДФ имеют плотности в типичных диапазонах: ЛДСП 600–800 кг/м3, МДФ 650–800 кг/м3; массив древесины варьируется от 350 до 900 кг/м3 в зависимости от породы. Наличие меламиновой кромки, слой структуры и влагосодержание влияют на риск сколов и расщепления: при плотных панелях увеличивают скорость истирания режущих кромок, при волокнистых породах требуется иная геометрия сверла и меньшая подача. Для конфирмата обычно применяют отверстие диаметром 7 мм; для шкантов — отверстия, соответствующие диаметру шканта (8, 10, 12 мм).
Конструктивные варианты и принцип работы станков
Многошпиндельные головы и одиночные шпиндели
Многошпиндельные головы позволяют одновременно формировать серию отверстий с установленными шагами, что сокращает цикл при повторяющихся узлах. Одиночные шпиндели используются для универсальных операций и бурения чашечных гнёзд. Число шпинделей варьируется от 1 до нескольких десятков у специализированных линий; жёсткость головы и биение шпинделя критичны для точности, при допуске биения менее 0,05 мм достигается лучшая соосность отверстий.
Механические, пневматические и автоматизированные системы позиционирования
Позиционирование может быть реализовано механическими упорами, пневматическими цилиндрами или сервоприводами с ЧПУ. Разрешающая способность и повторяемость систем с ЧПУ достигают 0,02–0,1 мм; механические упоры обеспечивают простоту и скорость переналадки, пневматика — высокую скорость циклов при умеренной точности. Датчики нулевых точек и линейные направляющие снижают люфт и разброс межпозиционных значений.
Ключевые технологические параметры влияющие на точность
Позиционирование, повторяемость и допуски
Качество расположения отверстий определяется разрешающей способностью системы позиционирования, жёсткостью станка и стабильностью зажима. Повторяемость ±0,02–0,1 мм обеспечивает точность для большинства мебельных соединений; при меньших допусках требуется циклическая калибровка. Недостаточная жёсткость зажима приводит к смещению детали и неточности расположения отверстий.
Скорость шпинделя, подача и глубина сверления
Типичные частоты вращения шпинделей в мебельных станках находятся в диапазоне 2 000–6 000 об/мин; выбор конкретного режима зависит от диаметра и материала. Повышенная подача или скорость ускоряет износ режущего инструмента и может способствовать расщеплению; глубина сверления подбирается в соответствии с длиной и типом крепежа (для конфирмата — глубина, равная длине винта). Оптимальные режимы подбирают экспериментально с учётом плотности и покрытия панели.
Инструменты и оснастка для разных материалов
Выбор сверл по диаметру, форме и покрытию
Для МДФ и ЛДСП используются сверла с прямым или винтовым подводом стружки и защитными покрытиями (TiN, DLC) для снижения износа. Хонинговые и напаянные твердосплавные сверла предпочитают для плотных панелей. Диаметры соответствуют крепежу: шканты 8/10/12 мм, чашки петель 35 мм, конфирмат 7 мм. Тип хвостовика и крепления должен соответствовать патрону шпинделя; при пакетном сверлении предпочтительна одинаковая длина инструмента для равномерного съёма материала.
Направляющие втулки, шаблоны и упоры
Направляющие втулки уменьшают биение и сохраняют перпендикулярность отверстия при ручных или полуавтоматических операциях. Жёсткие шаблоны и упоры фиксируют шаг между отверстиями и обеспечивают идентичность расположения при серии. При пакетной обработке используются промежуточные прокладки и выравнивающие упоры, чтобы избежать смещения слоёв.
Настройка, калибровка и программирование процесса
Первичная калибровка и тестовые проходы
Первичная калибровка включает проверку биения шпинделя, контроль люфтов в направляющих и настройку нулевых датчиков. Выполняются тестовые проходы на контрольных деталях для проверки диаметра, глубины и соосности; протокол калибровки фиксирует допуски и параметры режима. Калибровка системы позиционирования уменьшает разброс между позициями отверстий.
Программные шаблоны и управление серией деталей
Программные шаблоны позволяют сохранять наборы координат, режимов и циклов для типовых изделий. Управление серией деталей включает автоматическую смену коррекций для различной толщины панелей и регулировку усилия зажима. Хранение параметров ускоряет переналадку между партиями.
Типичные дефекты и методы их предотвращения
Скалы, расщепление и способы их минимизации
Сколы на торце и расщепление волокон возникают при неверном выборе сверла, высокой подаче или низкой жёсткости зажима. Минимизация достигается использованием заточенных твердосплавных сверл с положительной геометрией режущей кромки, уменьшением подачи при проходе через кромку и применением подкладок и направляющих втулок. Для панелей с меламиновой плёнкой рекомендуют предварительное сверление с обратной поддержкой поверхности.
Смещение отверстий и контроль биения инструмента
Смещение отверстий появляется при износе инструмента, люфтах в механизмах и слабом зажиме. Контроль биения инструмента выполняется индикатором часового типа, допустимые значения биения для точных операций — менее 0,05 мм. Регулярная проверка и регулировка зажимов уменьшают риск смещения.
Обслуживание, ресурс инструмента и безопасность
Регламентные работы и критерии замены сверл
Регламент включает ежедневную проверку зажимов и направляющих, еженедельную смазку линейных направляющих и периодическую правку или замену сверл. Критерии замены сверл: увеличение усилия резания, ухудшение чистоты кромки, смещение размеров отверстий; при заметном увеличении толщины стружки и повышенной температуре инструмента ресурс считается исчерпанным. Повышенная подача или скорость ускоряет износ режущего инструмента.
Организация рабочего места, аспирация и защитные механизмы
Система аспирации снижает скопление опилок и риск заклинивания инструмента; нормативы воздухообмена и эффективность фильтрации подбираются по объёму выделяемой пыли. Механические ограждения и блокировки при обслуживании минимизируют риск травм, а средства индивидуальной защиты оператора — респиратор и защита глаз. Регулярные инструкции по технике безопасности и маркировка точек доступа сокращают вероятность инцидентов.