
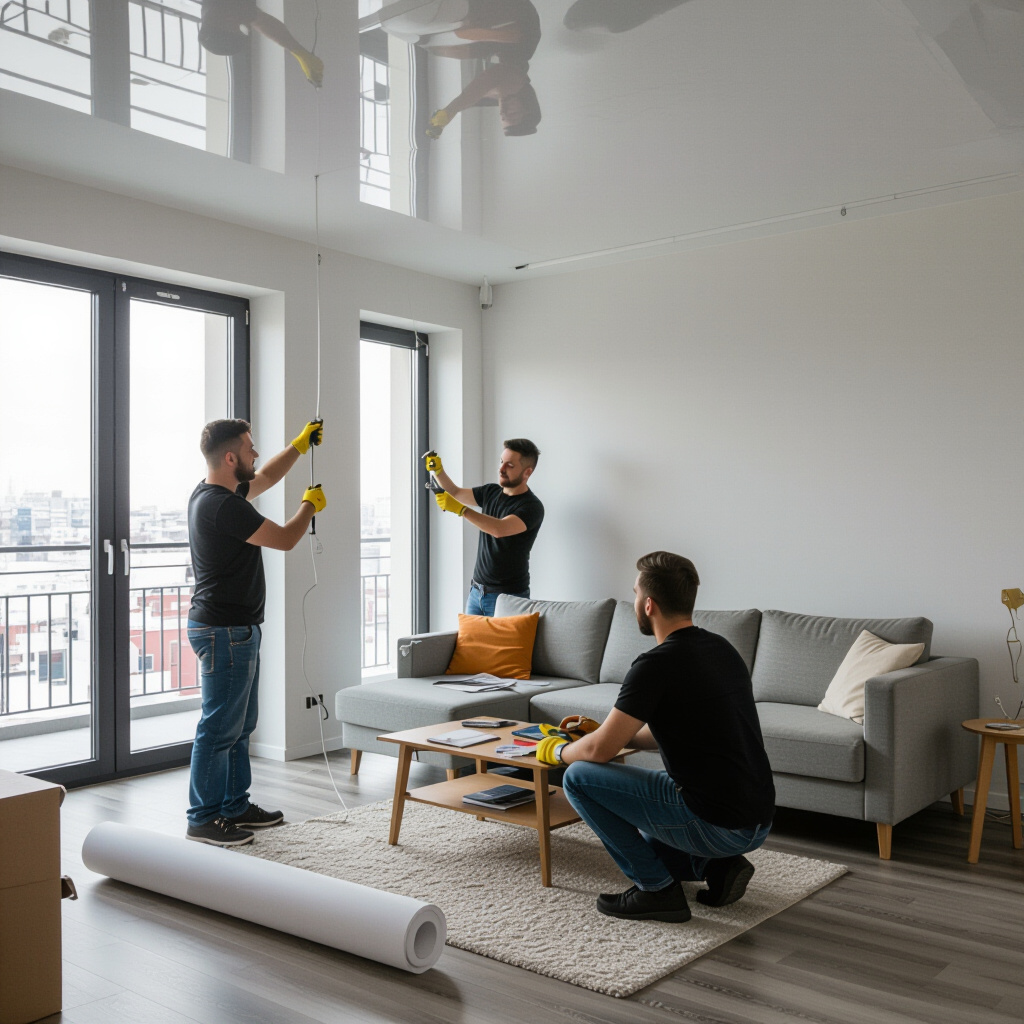
Виды натяжных потолков и их свойства
Натяжные потолки изготавливаются из двух основных групп материалов: ПВХ-плёнки и тканевых полотен. ПВХ-плёнка имеет типичные толщины в диапазоне 120–320 мкм и выпускается в рулонах шириной до 5 м, что позволяет получать полотна большого размера без большого числа сварных швов. Этот материал характеризуется термическим расширением, ограниченной воздухопроницаемостью и конкретной устойчивостью к механическим повреждениям, выражаемой в относительной прочности при ударе и истирании. Тканевые полотна имеют плотность, обычно в диапазоне 150–250 г/м², демонстрируют проницаемость воздуха и меньшую термочувствительность: усадка тканевого полотна после монтажа обычно менее 0,5% при корректном креплении.
Для дополнительной информации и примеров исполнения можно посмотреть на странице «натяжные потолки в спб», где представлены типовые характеристики и образцы фактур.
ПВХ-плёнка — характеристики и ограничения
Пленка ПВХ требует нагрева для достижения пластичности: при монтаже её нагревают до 60–80 °C. Тепловая обработка позволяет снимать напряжения и равномерно распределять натяжение. Ограничения связаны с термической чувствительностью: при длительном воздействии высокой температуры материал теряет механические свойства, а при контакте с острыми элементами возможны пробои. Эксплуатационная толщина и тип покрытия (глянцевое, матовое, сатиновое) влияют на светорассеивание и визуальное поведение поверхности.
Тканевые полотна — особенности и отличия
Тканевые полотна из полиэстеровых основ с ПВХ-ламинированием или без него обладают меньшей требовательностью к нагреву и более стабильными геометрическими размерами. Проницаемость воздуха обеспечивает естественную вентиляцию пространства за полотном. Варианты отделки включают матовые, полуматовые и текстильные фактуры; выбор зависит от требуемой акустики и визуальных параметров. Усадка контролируется технологией кроя и монтажной схемой, допускаемая усадка не должна превышать указанных производителем значений.
Компоненты системы и инструменты монтажа
Система натяжного потолка включает профили (багеты), крепёжные элементы и дополнительные крепления для светильников и вентиляционных выводов.
Профили, крепеж и монтажные элементы
Профили выполняются из алюминия или пластика, бывают прижимного и фиксирующего типов; глубина профиля обычно 20–30 мм. Профиль крепится к несущему перекрытию с шагом крепления 100–150 мм, используются дюбели и саморезы соответствующей длины, угловые соединители и заглушки для эстетики. Несущая способность профиля определяется сечением и материалом; при расчёте учитывается масса полотна и нагрузки от встроенных светильников.
Необходимые инструменты и оборудование
Для монтажа требуются тепловая пушка мощностью 1,5–3 кВт, сварочное оборудование для полотен, шпатель для заправки гарпуна или клипсы, рейки и нивелиры, шуруповёрт и лазерный уровень. Лазерная рулетка и шаблоны применяются для точных измерений; погрешность замера при снятии размеров обычно выдерживается в пределах 2–5 мм.
Технология производства полотен
Процесс изготовления ПВХ-плёнки и тканевых полотен включает подготовку сырья, экструзию или ламинирование, резку и контроль геометрии полотен перед сваркой.
Производство ПВХ-плёнки и её контроль качества
ПВХ-плёнка производится методом экструзии и календарной прокатки с последующей окраской и лакированием. Контроль качества включает измерение толщины (мкм), проверку равномерности окраса и тесты на растяжимость. Допускаемые отклонения по толщине обычно устанавливаются техническими условиями производителя и проверяются на 100% партиях при массовом производстве.
Методы сварки и проверка швов
Для формирования цельного полотна используется экструзионная сварка и сварка горячим воздухом. Ширина сварного шва чаще всего составляет 5–8 мм; параметры температуры и давления задаются для конкретного типа пленки и контролируются по скорости подачи и герметичности шва. Проверка шва включает визуальный осмотр, контроль прочности на разрыв и отсутствие пустот в межслойной зоне.
Подготовка помещения и точные замеры
Подготовка помещения снижает риск деформации и повреждений полотна и включает очистку поверхности, выравнивание выступов и обеспечение доступа для крепления профиля.
Подготовка основания и проверка геометрии
Удаляются старые покрытия на участках установки профиля, скругляются выступы и проверяется уровень по лазерному нивелиру. Геометрия помещения фиксируется в чертеже: проверяются перпендикулярность стен и перепады по высоте. Неровности более допустимого значения устраняются шпаклёвкой или монтажными планками.
Как правильно снять размеры и учесть вырезы
Измерения выполняются лазерной рулеткой и шаблонами для сложных проёмов; снимаются контрольные диагонали и суммарные длины периметра. При расчёте полотна учитываются вырезы для светильников и вентиляции, толщина багета и потенциальная усадка материала. Точность съёма размеров влияет на количество сварных швов и расстановку крепежа.
Поэтапный процесс монтажа
Монтаж выполняется по этапам: установка профиля, подготовка полотна, нагрев и натяжение, фиксация и подключение инженерных узлов.
Крепление профиля и установка каркаса
Профиль фиксируется к несущему перекрытию дюбелями с шагом 100–150 мм; проверяется ровность по лазерному уровню. При необходимости профиль монтируется на дополнительные шайбы или уголки для обхода выступов. Угловые соединения и заглушки устанавливаются до натяжения полотна.
Нагрев, натяжение полотна и фиксация
ПВХ-плёнку прогревают тепловой пушкой до пластичного состояния (обычно 60–80 °C), после чего производится равномерное натяжение и фиксация гарпуном или прижимным профилем. Натяжение контролируется по натяжению во всех секциях так, чтобы избежать складок и локальных перегрузок. При остывании материал фиксируется в исходном положении.
Электрика, освещение и вентиляция
Интеграция светильников и вентиляционных изделий требует согласования термостойкости и расположения выводов.
Требования к установке светильников и розеток
Места под светильники предварительно прорисовываются, в полотне предусматриваются усиленные кромки или декоративные рамки. Гнёзда для светильников должны выдерживать температурную нагрузку источников света; глубина установки определяется конструкцией светильника и толщиной полотна. Электропроводка выводится в монтажные короба вне зоны натяжения, предусмотрены выносные коробки и дистанционный зазор для обслуживания.
Взаимодействие с системами вентиляции и вытяжки
Для вентиляционных решёток предусматриваются жёсткие вставки или рамки через которые передаётся нагрузка. Монтажные вырезы оформляются с учётом направленности потока воздуха и дистанции до полотна, чтобы уменьшить тепловую и механическую нагрузку на материал.
Контроль качества, уход и демонтаж
Контроль включает визуальную и функциональную проверку после монтажа, а обслуживание предполагает аккуратное обращение с поверхностью и последовательный демонтаж при необходимости.
Проверка результата и документирование дефектов
Проверка результата включает оценку ровности натяжения, отсутствие провисов и морщин, проверку швов и работоспособности встроенных светильников. Зафиксированные дефекты документируются фотографиями и описанием места и природы дефекта; измерения геометрии сравниваются с монтажными чертежами.
Уход за покрытием и порядок демонтажа
Уход за ПВХ-покрытием предполагает мягкую чистку без абразивов и агрессивных растворителей. Демонтаж возможен при последовательном разогреве полотна и снятии профиля: полотно возвращается к пластичному состоянию с помощью тепловой пушки, после чего гарпун или прижимной профиль аккуратно извлекаются, а полотно сворачивается для утилизации или повторного использования.